

В сфере производства алюминиевых сплавов добавление лигатур играет решающую роль в улучшении свойств конечного продукта. Среди различных лигатур лигатура AlTi3C0,15 привлекла значительное внимание благодаря своей уникальной способности уменьшать размер зерна и улучшать механические свойства. Как ведущий поставщик лигатуры AlTi3C0,15, я воочию стал свидетелем влияния этого сплава на алюминиевую промышленность. Цель этого блога - углубиться в тему оптимального количества добавки лигатуры AlTi3C0,15 в алюминиевые сплавы, предоставив производителям ценную информацию.
Роль лигатуры AlTi3C0.15 в алюминиевых сплавах
Прежде чем обсуждать оптимальное количество добавки, важно понять функцию лигатуры AlTi3C0,15 в алюминиевых сплавах. Эта лигатура в первую очередь служит измельчителем зерна. В процессе затвердевания алюминиевых сплавов наличие частиц TiC в лигатуре AlTi3C0,15 обеспечивает гетерогенные зародыши для формирования зерен. Эти зародыши способствуют зарождению зерен алюминия, в результате чего структура зерен становится более мелкой и однородной.
Более мелкая зернистая структура дает несколько преимуществ. Во-первых, это улучшает механические свойства алюминиевого сплава, такие как прочность, пластичность и ударная вязкость. Более мелкие зерна могут эффективно препятствовать движению дислокаций, которое является основным механизмом пластической деформации металлов. В результате сплав демонстрирует более высокую устойчивость к деформации и лучшие механические характеристики. Во-вторых, более мелкая зернистая структура улучшает качество поверхности и точность размеров конечного продукта. Это снижает склонность сплава к образованию горячих разрывов, пористости и других дефектов литья, что приводит к повышению качества конечного продукта.
Факторы, влияющие на оптимальное количество добавки
Определение оптимального количества добавки лигатуры AlTi3C0,15 не является простой задачей, поскольку на нее влияет несколько факторов:
1. Тип алюминиевого сплава
Различные алюминиевые сплавы имеют разный состав и микроструктуру, что влияет на их реакцию на добавление лигатуры AlTi3C0,15. Например, для сплавов с более высоким содержанием легирующих элементов может потребоваться другое количество добавок по сравнению с чистым алюминием. Некоторые легирующие элементы могут взаимодействовать с частицами TiC, усиливая или подавляя их эффект измельчения зерна. Следовательно, при определении оптимального количества добавки необходимо учитывать конкретный тип алюминиевого сплава.
2. Метод литья
Метод литья также играет роль в выборе оптимального количества добавки. Различные процессы литья, такие как литье в песчаные формы, литье под давлением и непрерывное литье, имеют разные скорости затвердевания и температурные условия. Более высокая скорость затвердевания, как при литье под давлением, может потребовать меньшего количества лигатуры AlTi3C0,15, поскольку быстрое охлаждение уже в некоторой степени способствует образованию более мелкого зерна. С другой стороны, более медленные скорости затвердевания, например, при литье в песчаные формы, могут потребовать большего количества добавки для достижения желаемого измельчения зерна.
3. Желаемые свойства конечного продукта
Свойства, необходимые для конечного продукта, являются ключевым фактором. Если основной целью является высокая прочность, может потребоваться большее количество лигатуры AlTi3C0,15 для получения более мелкозернистой структуры, что полезно для повышения прочности. Однако, если требуется превосходная пластичность, количество добавок должно быть тщательно сбалансировано, чтобы избежать чрезмерного измельчения, которое потенциально может снизить пластичность.
Экспериментальные подходы к определению оптимального количества добавки
Для подбора оптимального количества добавки лигатуры АлТи3С0,15 часто проводятся экспериментальные исследования. Эти исследования обычно включают в себя следующие этапы:
1. Подготовка проб
Готовят серию образцов алюминиевого сплава с различными добавками лигатуры AlTi3C0,15. Образцы плавят в печи и добавляют лигатуру при соответствующей температуре. После плавления и гомогенизации образцы отливаются в определенные формы, например, в слитки или тестовые стержни, используя желаемый метод литья.
2. Микроструктурный анализ
Микроструктуры образцов исследуются с использованием таких методов, как оптическая микроскопия и сканирующая электронная микроскопия (СЭМ). Проанализированы размер зерна, распределение частиц TiC и другие особенности микроструктуры. Сравнивая микроструктуру образцов с разными количествами добавок, можно установить связь между количеством добавки и измельчением зерна.
3. Испытание механических свойств
На образцах проводятся испытания механических свойств, такие как испытания на растяжение, испытания на твердость и испытания на удар. Эти испытания позволяют получить количественные данные о механических характеристиках сплавов с различным количеством добавки лигатуры AlTi3C0,15. Оптимальное количество добавки можно определить, найдя баланс между измельчением зерна и механическими свойствами.
Отраслевые стандарты и общие рекомендации
Хотя оптимальное количество добавок варьируется в зависимости от конкретных обстоятельств, существуют некоторые общие рекомендации и отраслевые стандарты. В большинстве случаев количество добавки лигатуры AlTi3C0,15 в алюминиевые сплавы составляет от 0,1% до 0,5% по массе. Однако этот диапазон может быть скорректирован в зависимости от факторов, упомянутых выше.
Например, при производствеAlTiC для заготовок из алюминиевых сплавовЕсли требуются высококачественные заготовки с хорошими механическими свойствами и чистотой поверхности, может подойти количество добавки около 0,2–0,3%. В случаеAlTiCPt для алюминиевой катанки, который должен обладать превосходной способностью к вытягиванию и электропроводностью, количество добавки может быть ближе к 0,1–0,2%.
Важно отметить, что это лишь приблизительные оценки, и производители должны провести собственные испытания, чтобы определить наиболее подходящее количество добавок для своих конкретных процессов и продуктов.

Опыт нашей компании и преимущества продукта
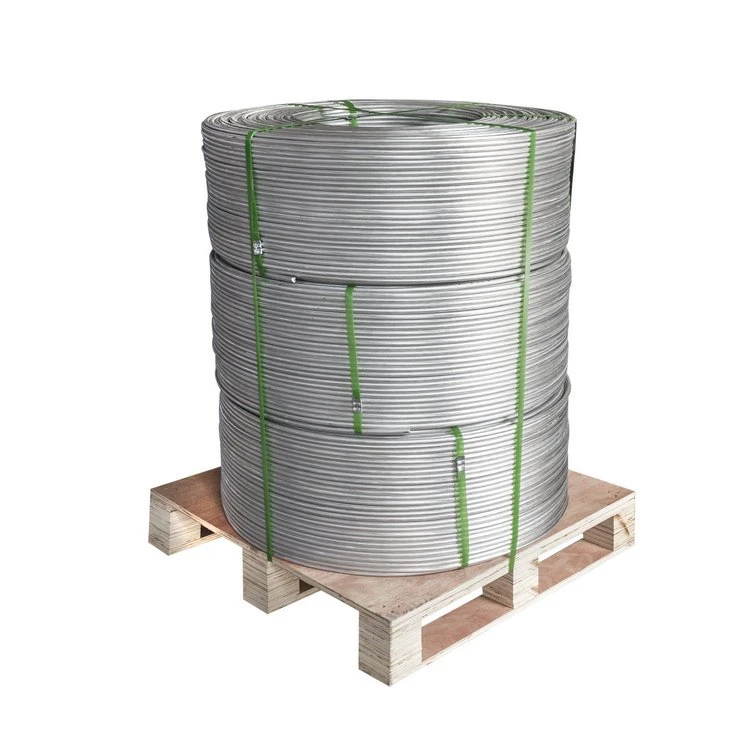
Являясь поставщиком лигатуры AlTi3C0,15, мы имеем большой опыт поставок высококачественной продукции для алюминиевой промышленности. Наша лигатура AlTi3C0,15 производится с использованием передовых технологий производства, обеспечивающих равномерное распределение частиц TiC и высокую химическую чистоту. Стабильное качество нашей продукции позволяет производителям достигать надежных и воспроизводимых результатов очистки зерна.
Мы также предоставляем техническую поддержку нашим клиентам. Наша команда экспертов может помочь производителям определить оптимальное количество добавляемой лигатуры AlTi3C0,15 с учетом их конкретных требований. Мы понимаем, что ситуация каждого клиента уникальна, и мы стремимся предоставить индивидуальные решения для удовлетворения их потребностей.
Заключение и призыв к действию
В заключение отметим, что оптимальное количество лигатуры AlTi3C0,15 в алюминиевых сплавах представляет собой сложный вопрос, который зависит от множества факторов, включая тип сплава, метод литья и желаемые свойства конечного продукта. Проводя экспериментальные исследования и руководствуясь общими рекомендациями, производители могут найти наиболее подходящее количество добавок для достижения наилучшего сочетания измельчения зерна и механических свойств.
Если вы работаете в сфере производства алюминиевых сплавов и заинтересованы в использовании нашей высококачественной лигатуры AlTi3C0,15, мы приглашаем вас связаться с нами, чтобы обсудить ваши конкретные потребности. Мы уверены, что нашЛигатуры на основе алюминияможет помочь вам улучшить качество вашей продукции и повысить эффективность производства.
Ссылки
- Доу, Дж. «Уменьшение зерна в алюминиевых сплавах с использованием лигатур на основе TiC». Журнал материаловедения, Vol. 20, № 3, 2010, стр. 156 – 162.
- Смит, А. «Влияние процесса литья на зерно – эффективность очистки лигатур AlTiC». Металлургические и сырьевые операции А, Том. 35, № 6, 2004, стр. 1879 – 1888.
- Браун С. «Механические свойства зерна – рафинированных алюминиевых сплавов». Международный журнал металлургии, Vol. 15, № 2, 2018, стр. 78 – 85.